新聞中心
推薦產品
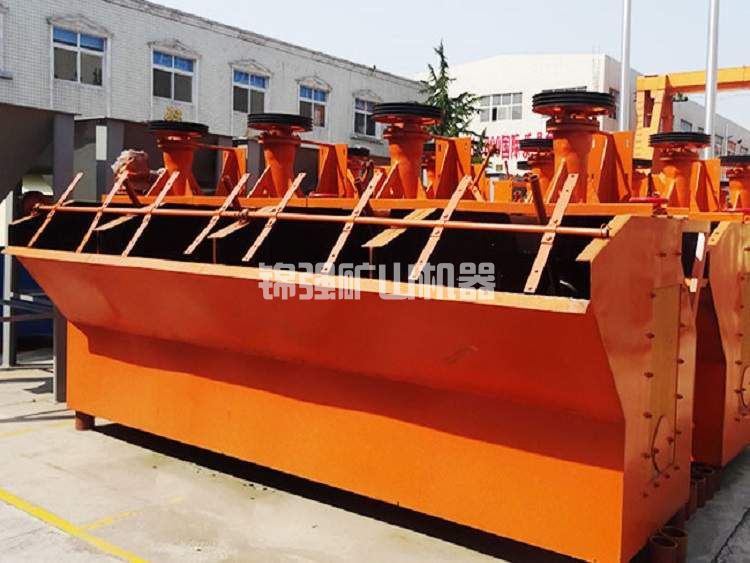
- 攪拌式浮選機
攪拌式浮選機工作原理攪拌式浮選機工作時,隨葉輪轉動,槽內礦漿從四面經槽底由葉輪下端吸氣至葉輪葉片之間......
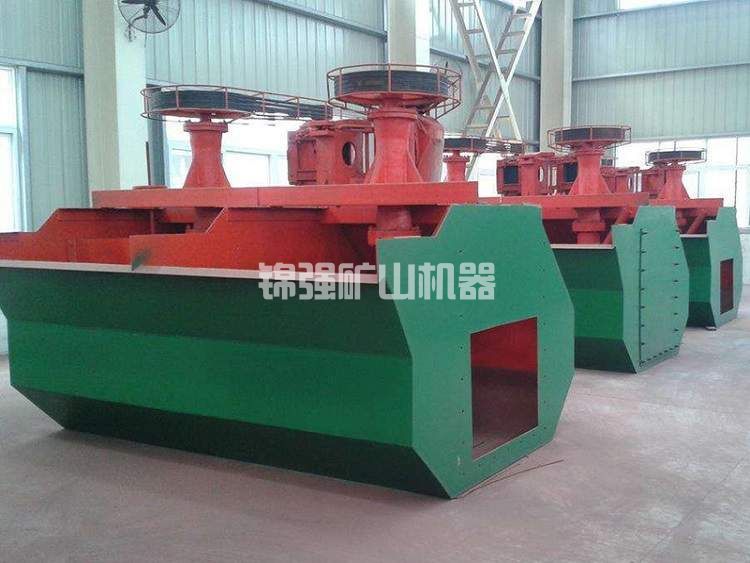
- BF浮選機
BF浮選機設備可普遍用以稀有金屬、輕金屬、和礦山企業物的選別,浮選藥劑槽合適于大、中小型浮選藥劑廠的......
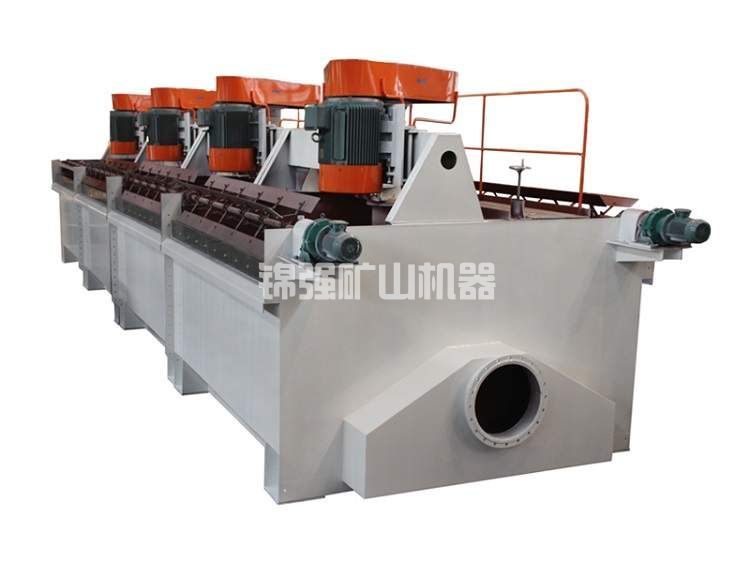
- XJM浮選機
XJM浮選機工作原理XJM浮選機屬機械攪拌自吸式式浮選機,關鍵用以篩分0.5毫米下列的煤末,與此同時......
工藝流程
金礦超細磨預處理工藝
超細磨預處理是通過物理研磨將金礦石或精礦磨至微米甚至亞微米級別,使硫化礦物包裹的金機械解離的預處理技術,無需高溫高壓、不產生有害煙氣
核心優勢是工藝簡單、投資門檻低、無污染物排放,適合處理金嵌布粒度極細但未被硫化物致密包裹的礦石
艾薩磨機、塔磨機、艾砂磨機等高效細磨設備可將物料磨至P80為10-20微米,能量利用率遠高于傳統球磨機
某高砷金礦超細磨至-37μm占99.7%后,氰化浸出率從23.7%提升至73.6%;某冶煉廠采用超細磨后尾渣金品位從1.55g/t降至1.04g/t,年增效益349萬元
磨礦介質采用納米陶瓷球可杜絕鐵污染,間接降低藥劑消耗,噸礦磨礦分級總成本可控制在9-15元
磨不動就永遠浸不出來
金礦氰化浸出,一切都基于一個前提金顆粒能被氰化物溶液接觸到。如果礦石磨到200目(0.074毫米)就認為夠細了,那是針對常規金礦。但有些礦石里的金,以1到5微米的微細粒形態被包裹在黃鐵礦、毒砂或石英的晶格里。200目磨礦對這些金顆粒來說,等于根本沒磨。氰化物溶液順著縫隙流過去,金被包裹在礦物殼里,看得見摸不著,永遠溶解不出來。
超細磨的思路很簡單——既然金被包裹在里面,就把包裹它的外殼磨穿。把礦石磨到足夠細,細到包裹金的那層硫化物或脈石徹底破碎,金顆粒暴露出來。這個過程沒有化學反應,沒有高溫高壓,純粹是物理粉碎。但在實際操作中,“磨夠細”三個字意味著對磨礦設備、介質、能耗和維護能力的一系列嚴苛考驗。
什么礦石需要超細磨先看金子被誰包著
不是所有難處理金礦都適合用超細磨。如果工藝礦物學報告告訴你礦石難處理的原因是以化學包裹為主金被黃鐵礦毒砂化學結合或金被碳質物劫走,單純物理細磨解決不了問題,還需要配合化學氧化或鈍化處理。但如果主要原因是物理包裹硫化礦物晶格里包著細粒金,且金沒有被碳質物劫持,超細磨就是最直接的技術路線。
微細粒浸染型金礦是超細磨的典型適用對象。金以顯微金或次顯微金形式存在,與黃鐵礦等硫化礦緊密共生。某高硫微細粒金礦中,金礦物平均粒徑僅3.58微米,黃鐵礦平均粒徑32.80微米,常規磨礦條件下金根本解離不出來。該礦對浮選中礦進行再磨處理,獲得了精礦金品位17.4克每噸、回收率80.66%的指標。進一步結合超細磨和堿浸預處理,浮選精礦的金浸出率達到了77%。
高砷高硫金礦也是超細磨的常見應用對象。某高砷難溶金礦石在常規氰化條件下浸出率僅23.7%。礦樣超細磨至-37微米占99.7%后,金的氰化浸出率從23.7%提高到73.6%。在同樣細度下采用邊磨邊浸工藝,浸出率進一步提高到82.4%。如果配合堿浸預處理,浸出率甚至可達88%到90%。同一個礦石,常規磨礦和超細磨的差別,差了近三倍的金回收率。
卡林型金礦是超細磨技術應用的前沿領域。某類卡林型金礦金嵌布粒度小于5微米,包裹率高達67.11%,常規氰化工藝下金浸出率僅為32.14%。采用超細磨將礦石細度提高至-0.010毫米(約10微米)占比80%,配合純氧氣氧化預處理12小時,金浸出率提升至64.29%,幾乎翻了一倍。
球磨機為什么磨不動超細粒級
傳統球磨機在磨礦細度P80達到75到100微米時效率最高。再往下磨,鋼球與物料的接觸機會越來越少,能量大量轉化為熱量和噪音。球磨機要達到P80低于30微米,能耗會急劇上升。更重要的是,鋼球磨損產生的鐵屑會污染礦漿,這些鐵離子在后續氰化過程中會與氰化物反應生成鐵氰絡合物,消耗大量氰化鈉。
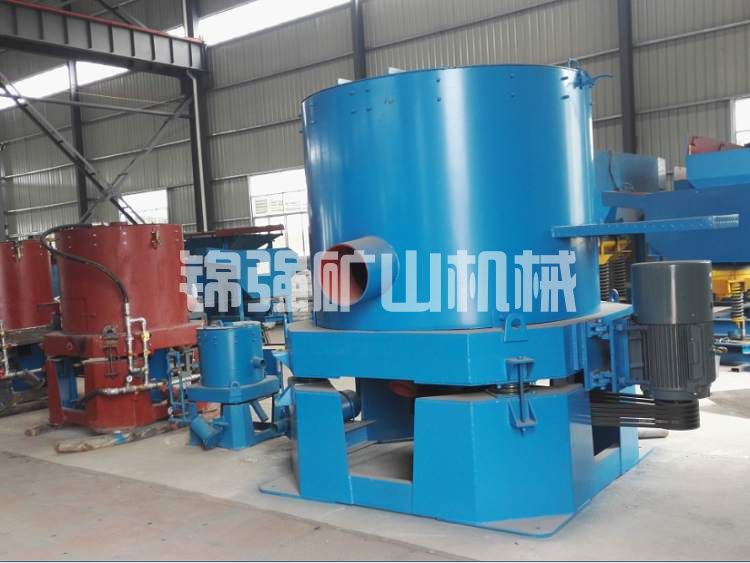
從球磨機到塔磨機,再到臥式艾薩磨,超細磨設備經歷了三代演進。塔磨機又稱立式攪拌磨,磨礦介質在螺旋攪拌器帶動下從塔體上部向下運動,物料從下向上通過介質床被研磨。塔磨機比傳統臥式球磨機節能50%,可經濟地將礦石磨至90%以上通過400目(約20微米)。噸礦磨礦分級總成本可控制在9到15元。但塔磨機的磨礦效率在細度要求更高時仍有一定局限。
艾薩磨機和艾砂磨機是目前金礦超細磨領域最前沿的設備。艾薩磨由澳大利亞Mount Isa礦和NETZSCH公司于20世紀90年代聯合發明。區別于塔磨機的重力沉降磨礦模式,艾薩磨采用水平高速攪動研磨原理,利用高速旋轉的攪拌盤帶動磨礦介質運動,實現高效的超細研磨。該磨機早在1994年就實現了首次工業化,2000年正式商業化推廣。截至當前,已有157臺艾薩磨在全球23個國家的冶礦項目中應用。最大單臺裝機功率高達3兆瓦,產品粒度d80可達7微米。
艾砂磨機是國內自主研發的同類設備。與傳統球磨機相比,艾砂磨機在處理量相當的前提下,磨礦產品細度可提高5.16個百分點,磨礦成本下降20.15%,節能降耗效果明顯。磨礦介質采用納米陶瓷球,徹底杜絕了鋼球介質的鐵屑污染,間接降低了藥劑消耗,環保效益和經濟效益都相當好。某黃金冶煉公司采用艾砂磨機處理后,氰渣金品位從1.30克每噸降低到1.10克每噸,經濟效益顯著。
超細磨了然后呢浸出來看數據
超細磨工藝的核心控制參數是磨礦細度和礦物解離度。對于金礦氰化浸出,P80目標一般在10到20微米。行業參考數據顯示,超細研磨至P80約10微米時,金回收率可從75%提升至92%以上。國內某金礦尾礦采用超細研磨技術,氰化浸出率從86%提升至94%以上,金屬回收率提升超過8個百分點,經濟效益顯著。
以某高砷難溶金礦石為例。原礦采用常規氰化浸出時,金浸出率僅23.7%,基本上屬于“白磨白浸”。改為超細磨至-37微米占99.7%后,單獨氰化浸出率提升到73.6%。如果采用邊磨邊浸工藝,即在超細磨的同時進行氰化浸出,浸出率進一步提高到82.4%。如果再配合強化堿浸預處理,浸出率最高可達90%以上。
用超細磨來輔助生物氧化也有明顯效果。微細粒級包裹型難處理金礦在常規生物氧化過程中因硫化物包裹難以打開,氧化速度慢,處理周期長,礦山處理量受到限制。通過超細磨預先將微細硫化物包裹打開,再進入生物氧化系統,可以縮短氧化時間,提高生物氧化速度,提升礦山處理量,而且不改變現有生物氧化工藝流程,適用性強,便于實施管理。
邊磨邊浸工藝一個槽里搞定兩件事
傳統工藝流程是磨礦-調漿-氰化浸出-吸附-解吸。但超細磨催生了一種叫“邊磨邊浸”的工藝——在超細磨設備中直接加入氰化鈉,一邊把礦石磨細讓金暴露出來,一邊讓氰化物立刻溶解暴露的金。兩步合一步。
邊磨邊浸的優勢在于金一旦暴露就被溶解,不會在后續工序中被二次包裹。某高砷難溶金礦采用邊磨邊浸工藝后,金的氰化浸出率在同等細度條件下比常規超細磨再浸出高出9個百分點(82.4%對73.6%)。礦石在邊磨邊浸過程中持續產生新鮮表面,氰化反應和礦物粉碎同步進行,效率大幅提升。磨機內部的強烈攪拌和介質沖擊還有助于破壞金表面的氧化膜,加速金與氰化物的接觸反應。
邊磨邊浸工藝對設備材質有特殊要求。由于邊磨邊浸的介質是在攪拌磨內高強度研磨,氰化鈉的存在會加劇酸性腐蝕,因此磨機的內襯、攪拌盤和密封裝置需要采用耐腐蝕材料。
塔式磨浸機是目前邊磨邊浸工藝的首選設備之一,兼具高效超細磨和強化堿浸提金的雙重功能,在細磨領域能耗顯著低于傳統臥式球磨機,尤其適合微細粒難處理金礦的強化浸出。
超細磨與其他預處理技術比如何
焙燒氧化是應用最廣泛的難處理金礦預處理技術。通過七八百度高溫分解包裹金的黃鐵礦和毒砂,適合處理含硫含碳金礦,技術成熟可靠。缺點是產生SO?和As?O?煙氣,環保壓力大,環保投資占項目總投資的30%到40%。處理高砷金礦時收砷系統投資更是不菲。
加壓氧化在高溫高壓條件下,在壓力反應釜中用氧氣氧化分解硫化物,處理效果好,金浸出率可達95%以上。但設備投資極其昂貴,日處理100噸精礦系統投資約1.5到2.5億元,高壓釜材質要求高,操作維護復雜,中小型礦山難以承擔。
生物氧化利用嗜酸菌氧化分解硫化物,常溫常壓,綠色環保,不產生有害氣體。缺點是氧化周期長,需4到6天,需要多個大容積攪拌槽,占地面積大。對溫度敏感,氣候寒冷地區冬季需要加熱礦漿。
超細磨與前幾種完全不同。它不做化學反應,只做物理研磨。不產生SO?或As?O?煙氣,不需要高壓釜,不用養細菌,設備投資門檻最低,工藝最簡單。處理高砷金礦時尤其有優勢砷不會揮發,全部留在礦漿中,后續中和沉淀即可,環保壓力遠小于焙燒氧化。最大缺點是純粹物理粉碎,如果金被化學包裹或被碳質物劫持,磨再細也沒用。能耗也值得注意,高硬度礦石超細磨時噸礦電耗可達50度以上,這是主要的運行成本。
四種主流預處理技術各有適用的礦石類型和優劣勢。焙燒氧化適合含硫含碳金礦,技術成熟但污染重;加壓氧化適合高硫低碳金礦,高效但投資極高;生物氧化適合硫化物型金礦,綠色但周期長;超細磨適合細粒包裹型金礦,物理環保但能耗大。多技術協同工藝,如生物氧化加超細磨,是未來的發展方向。
經濟賬超細磨到底值不值得上
以一套日處理200噸金精礦的超細磨系統為例,設備投資包括一臺艾砂磨機約300到500萬元,配套攪拌槽和輸送系統約100萬元,自動化控制系統約50萬元。總投資約500到600萬元。相比之下,日處理同等規模精礦的焙燒系統至少需要2000到3000萬元投資。
運行成本方面,塔磨機噸礦磨礦分級總成本可控制在9到15元。艾砂磨機的磨礦成本比傳統球磨機下降20%以上。金礦尾礦超細研磨磨礦介質采用納米陶瓷球,杜絕了鐵屑污染對金回收的影響,間接降低了藥劑消耗。傳統鋼球介質每噸礦鋼球消耗1.0到2.0公斤,陶瓷介質消耗可降低50%到80%。
效益分析。某選廠原生產工藝為兩段球磨機閉路磨礦、磨礦排料細度-45微米占95%,浸出尾渣金品位達1.55克每噸。采用艾薩磨機替代兩段球磨后,磨礦產品細度提升至-37.5微米占98.17%,氰化尾渣金品位從1.55克每噸降低到1.04克每噸,年經濟效益達349.73萬元。另一黃金冶煉公司采用艾砂磨機處理后,氰渣金品位從1.30克每噸降至1.10克每噸,經濟效益顯著。
高龍金礦石的案例是中小型礦山應用超細磨的典型。該礦石中含近20%的包裹金,常規氰化浸出率不夠理想。采用超細磨后,浸出率提高了0.86到1.43個百分點。每年處理20萬噸礦石,井下礦石品位4.94克每噸,龍愛礦石品位2.19克每噸,一年可為公司增產黃金12公斤左右。去掉超細磨所增加的成本,一年可為公司增效20到30萬元。對于一個中小型礦山來說,投入不大,收益穩定。
攪拌磨濕法超細磨得金精礦的氰化浸出工藝研究結果顯示,通過優化氰化浸出各種因素,超細磨后大大縮短了氰化浸出時間,氰化鈉用量降低了1公斤每噸,堿石灰用量降低了1.47公斤每噸,金的浸出率提高了0.49個百分點,浸渣含金量降低了0.21克每噸,效果非常顯著。
超細磨的五個常見問題與解決方案
問題一:超細磨后金浸出率仍然不理想
首先取樣做解離度分析,確認金顆粒是否真正暴露。如果解離度達標但浸出率仍低,可能是礦石中存在耗氰礦物或劫金碳。超細磨只解決物理包裹問題,解決不了化學包裹和碳質物劫金。需要疊加氧化預處理或鈍化處理。如果解離度不達標,說明磨礦細度還不夠,需要進一步降低目標粒度。某類卡林型金礦在-10微米占80%的磨礦細度下硫化礦物氧化率僅60%,說明單純超細磨不足以完全解離超微細包裹金,需要配合氧化預處理協同作用。
問題二:超細磨設備磨損過快
超細磨設備內部的攪拌盤、筒體內襯和介質本身都面臨嚴重磨損問題。選擇耐磨材質是關鍵——陶瓷襯板、碳化硅或硬質合金攪拌盤比普通鋼材壽命延長數倍。介質選用納米陶瓷球優于鋼球,不僅磨損率低,還避免了鐵污染。定期檢查攪拌盤和分級盤的磨損情況,磨損嚴重的應及時更換。
問題三:磨礦介質消耗大怎么辦
磨礦介質成本是超細磨運行成本的主要組成部分。一是選用高品質陶瓷介質,初始投入高但綜合成本可能更低。二是優化磨機運行參數,轉速過高會增加介質磨損,需要在磨礦效率和介質壽命之間找到平衡。三是控制給料粒度,給料過粗會增加介質沖擊載荷,合理的入磨粒度是關鍵。
問題四:設備在停機后難以啟動
超細磨設備在停機后常因礦漿沉積導致介質粘結、葉輪卡死,重啟困難。帶輔助啟動系統的塔磨機可在任意長時間停機后再輕松啟動,是超細磨設備選型的重要考量。邊磨邊浸工藝中氰化鈉的加入會帶來腐蝕風險,嚴格按標準維護密封裝置和冷卻系統必不可少。
問題五:超細磨與其他預處理技術如何銜接
超細磨并非孤立技術,通常是整體工藝的一部分。超細磨結合生物氧化可以解決微細硫化物包裹難以打開的難題,同時縮短氧化時間,提高生物氧化速度。超細磨加氧化預處理對微細粒包裹型難處理金礦的效果已在實驗室層面得到驗證,將超細磨與邊磨邊浸、強化堿浸等工藝組合,能夠實現“1+1>2”的效果。
從哪里開始評估超細磨項目
超細磨技術投資門檻低、工藝簡單、環保壓力小,但適用范圍不是無限的。決定上超細磨之前,先回答三個問題。第一,礦石難處理的主要原因是什么通過工藝礦物學分析,確定金是被物理包裹還是化學結合或被碳質物劫持。第二,目標細度下的解離度能達到多少做超細磨解離度試驗,找出金顆粒完全暴露所需的最小粒度。第三,經濟賬是否劃算計算噸礦磨礦成本和預期金回收率提升帶來的收益,綜合評估投資回收期。
如果礦石是微細粒浸染型或高砷高硫型,且金以物理包裹為主,超細磨是非常值得考慮的預處理方案。建議先送樣做超細磨解離度試驗,驗證可行性后再做設備選型方案。我們也提供金礦超細磨預處理工藝的技術咨詢和實驗室試驗服務,可以根據你的礦石性質出具詳細的工藝方案和經濟評估報告。有些金礦離焙燒太遠,建不了硫酸廠;有些金礦規模太小,上不起壓力釜;有些金礦在環保敏感區,燒不得煙氣。對這些礦山來說,超細磨可能就是唯一的出路。
【關于本文】本文介紹的超細磨預處理工藝參數、設備性能及經濟數據為行業典型示例,具體指標取決于礦石性質和設備配置。不同金礦的嵌布粒度、包裹類型和礦石硬度差異較大,建議在做工藝選型和設備采購前進行詳細的工藝礦物學研究和超細磨試驗,咨詢專業研究機構。