新聞中心
推薦產品
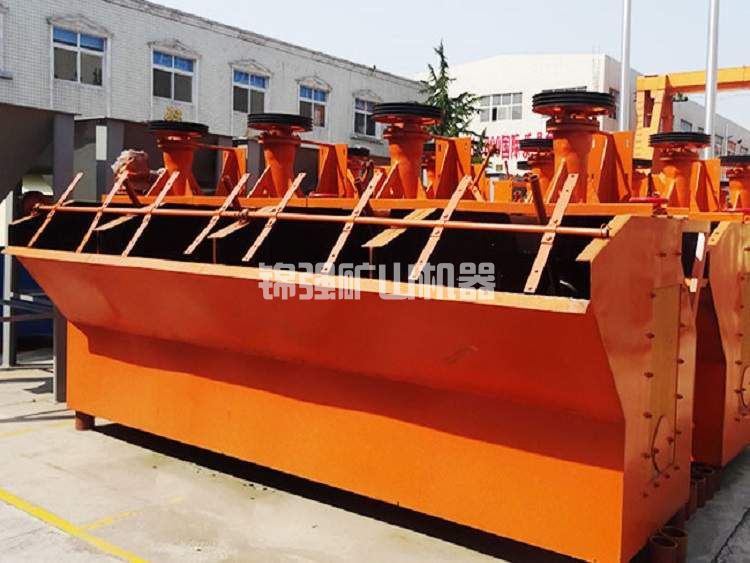
- 攪拌式浮選機
攪拌式浮選機工作原理攪拌式浮選機工作時,隨葉輪轉動,槽內礦漿從四面經槽底由葉輪下端吸氣至葉輪葉片之間......
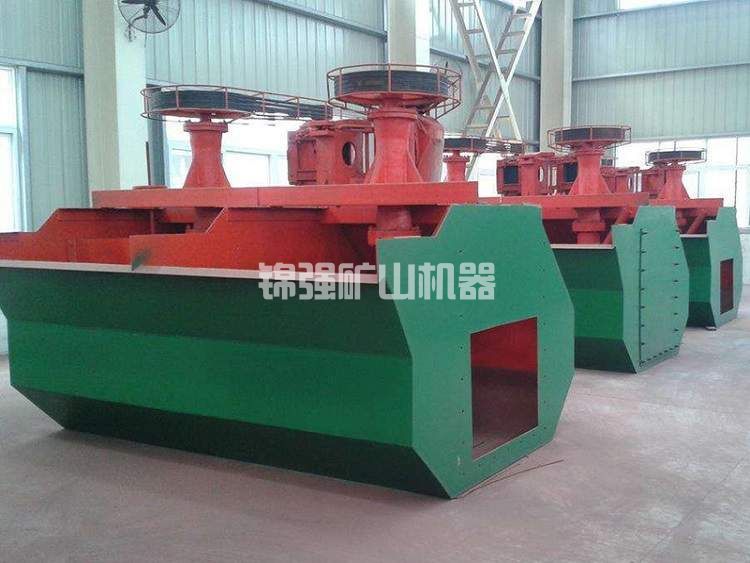
- BF浮選機
BF浮選機設備可普遍用以稀有金屬、輕金屬、和礦山企業物的選別,浮選藥劑槽合適于大、中小型浮選藥劑廠的......
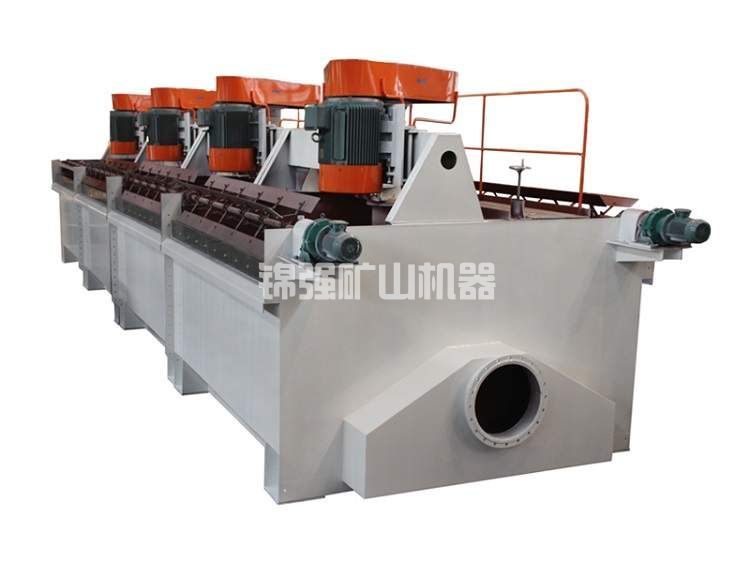
- XJM浮選機
XJM浮選機工作原理XJM浮選機屬機械攪拌自吸式式浮選機,關鍵用以篩分0.5毫米下列的煤末,與此同時......
工藝流程
鉻鐵礦選礦精礦品位達不到要求怎么辦?
核心結論
精礦品位不達標,首先排查磨礦細度,這是最常見的原因,占比超過50%
重選流程中,精礦截取位置偏差是導致品位波動的第二大成因
強磁選流程中,場強和介質盒堵塞是影響品位的核心參數
單體解離度不足的連生體是品位拉低的隱形殺手
80%的品位問題可通過現場流程考查和設備調整解決,無需大規模改造
一、問題定位:先從流程考查入手
鉻鐵礦選礦精礦品位達不到要求,技術人員的第一個反應不應該是直接調整設備參數,而是做一次完整的流程考查。流程考查的核心工作是取樣化驗和篩析。
具體操作如下:在穩定生產條件下,同時采集原礦、磨機排礦、分級溢流、各選別作業的給礦、精礦、中礦和尾礦樣品。對每個樣品進行Cr?O?品位化驗和粒度篩析。通過計算各作業的產率、品位和回收率,可以精準定位問題發生在哪個環節。
以下幾個關鍵指標值得特別關注:
分級溢流中-0.074mm含量的測定至關重要。如果這個數值低于65%,說明磨礦細度不足,大量鉻鐵礦還以連生體形式存在,這些連生體在重選和磁選中既不能成為高品位精礦,也難以徹底排入尾礦,最終拉低了精礦整體品位。
尾礦的篩析同樣能提供重要線索。如果尾礦中粗粒級(+0.1mm)Cr?O?品位偏高,說明存在解離不充分的連生體流失。如果細粒級(-0.03mm)品位偏高,說明過磨導致微細粒鉻鐵礦難以回收。如果各粒級品位分布均勻,則可能是設備操作問題。
精礦產率的計算也不能忽視。如果精礦產率明顯高于理論值,說明選別流程過于寬松,大量輕礦物混入精礦。如果產率偏低但品位也不高,則說明流程中既有損失又有混雜,情況更為復雜。
二、磨礦細度:第一排查對象
鉻鐵礦選礦的常識是:精礦品位與磨礦細度之間存在一個最優區間。細度過低時,鉻鐵礦與脈石未充分解離,連生體進入精礦拉低品位。細度過高時,微細粒脈石礦物因比表面積大、表面活性強,容易通過機械夾雜或吸附進入精礦,同樣會拉低品位。
最佳磨礦細度的判斷標準是:分級溢流中-0.074mm含量控制在65-80%之間,具體數值取決于礦石的嵌布粒度。判斷方法是取分級溢流樣品在顯微鏡下觀察,如果連生體占比超過5-8%,說明需要提高細度。如果沒有明顯連生體但品位仍不達標,則可能是過磨或設備操作問題。
實際操作中的調整方法包括:調整鋼球級配,增加直徑25-30mm小球的比例,減少直徑40mm以上大球,以降低沖擊破碎力,減少過磨。同時檢查旋流器分級效率,如果分級效率低于50%,合格細粒級被返回再磨造成過磨,應考慮更換旋流器底流口或改用高頻細篩。
三、重選作業:精礦截取與床面調節
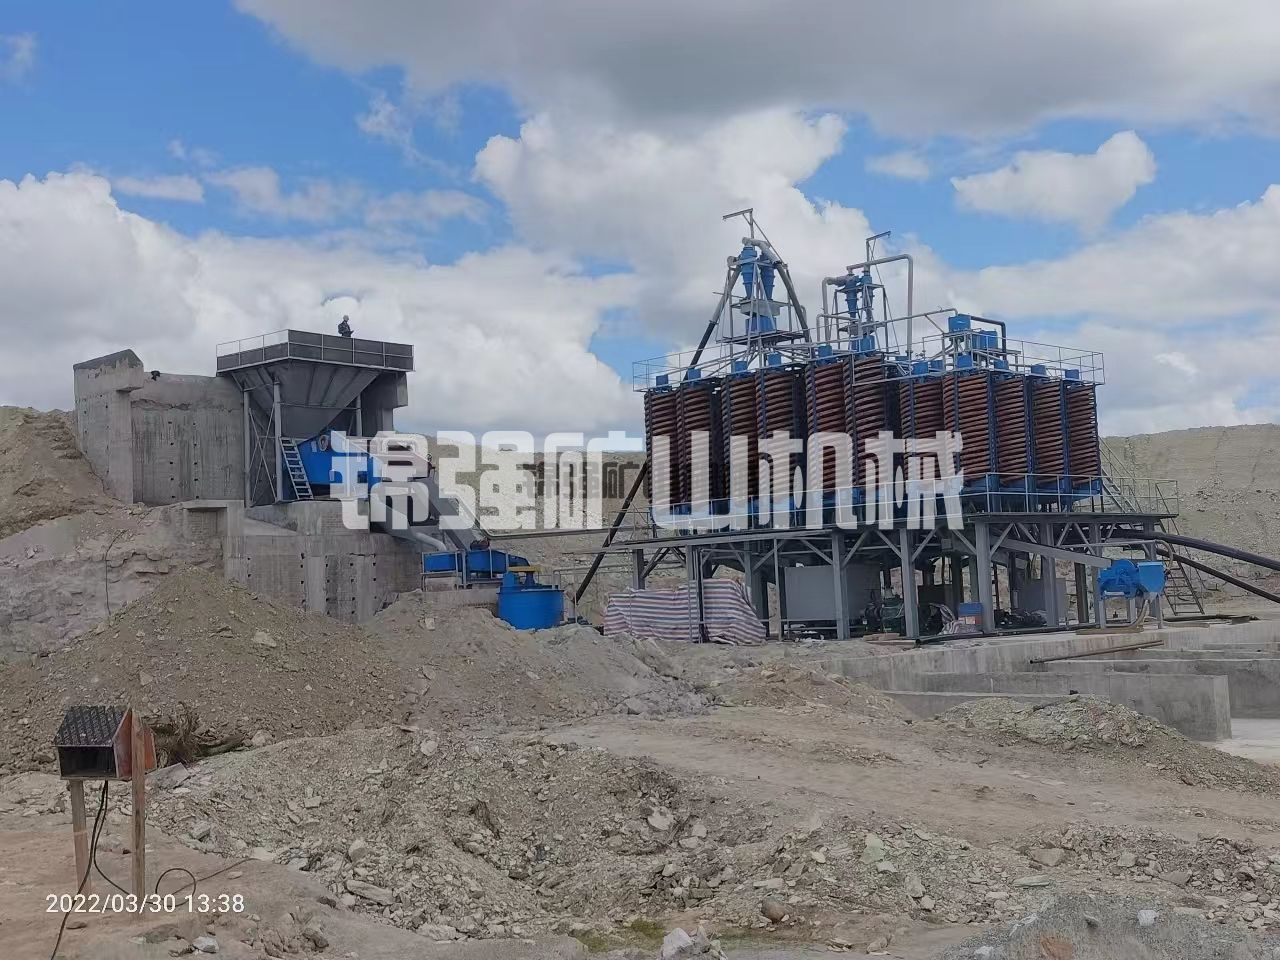
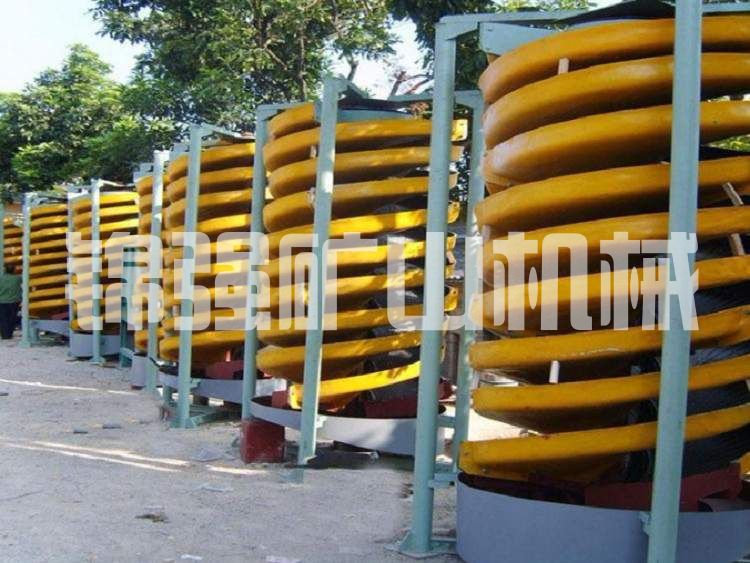
對于以重選為主的鉻鐵礦選礦流程,精礦截取位置是影響品位的直接因素。螺旋溜槽和搖床的分選原理是在橫向水流作用下,重礦物向內側運動,輕礦物向外側運動。精礦截取板的位置決定了哪些物料進入精礦。
如果精礦品位偏低,說明截取板位置過于靠近外緣,混入了過多輕礦物。正確做法是將截取板向內緣移動5-15mm,每次調整后穩定運行30分鐘再取樣檢測。如果調整后品位提升但回收率下降過多,說明需要更精細的截取策略,例如采用多產品截取,將內緣最純的部分作為精礦,次內緣作為中礦返回再選。
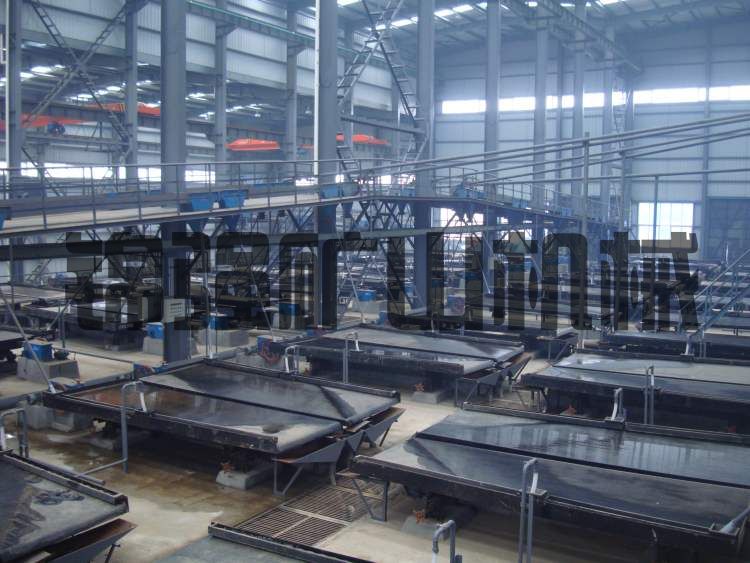
搖床的操作參數也會影響精礦品位:
床面橫向坡度每增加0.5度,水流速度加快,輕礦物更容易被沖走,精礦品位上升但回收率下降。推薦坡度范圍在1.5-2.5度之間,具體根據給礦粒度和濃度調整。
沖程和沖次影響床面上的分層效果。沖程過小或沖次過大都會破壞分層。對于0.1-0.5mm級別的給礦,推薦沖程12-15mm、沖次280-320次/分鐘。
給礦濃度控制在25-30%之間。濃度過高時,礦漿粘度過大,分層不清,輕礦物容易混入精礦。
四、強磁選作業:場強與介質狀態
強磁選流程中,精礦品位偏低通常意味著兩種可能:磁場強度過高導致弱磁性脈石被夾帶,或者介質盒堵塞導致分選選擇性下降。
磁場強度的影響規律是:場強越高,回收率越高,但精礦品位越低。這是因為隨著場強增加,一些弱磁性的脈石礦物(如蛇紋石蝕變產物)也會被吸附,混入精礦。如果精礦品位不足但回收率尚可,應嘗試降低場強。調整幅度建議每次0.05-0.1T,以1-2小時為觀察周期。
介質盒堵塞是更隱蔽的問題。介質盒中的鋼板網或齒板間隙被細粒或磁性物質填滿后,有效捕集空間減少,礦漿流速分布異常,已吸附的弱磁性脈石不易沖洗干凈。判斷方法是觀察強磁選機的沖洗水壓力是否明顯高于正常值,或停機檢查介質盒重量是否明顯增加。
解決方案是立即清洗介質盒。臨時措施可采用高壓水槍沖洗,徹底解決則需要拆卸介質盒進行酸洗:5-10%鹽酸浸泡4-8小時,溶解介質上的碳酸鹽和鐵質結垢,再用清水沖洗至中性。為減少堵塞頻率,可在強磁選機前增加0.3mm細篩,去除殘留粗顆粒,并將給礦濃度控制在25-30%。
五、浮選作業:藥劑制度與礦漿環境
對于采用浮選流程的鉻鐵礦選礦廠,精礦品位問題往往與藥劑制度和礦漿環境有關。
捕收劑用量過多是常見問題。捕收劑過量會導致選擇性下降,脈石礦物被非特異性吸附而浮起。解決方案是做一次浮選條件試驗,確定最佳捕收劑用量。通常以當前用量為基準,每次增減20-50g/噸,觀察精礦品位和回收率的變化。
礦漿pH值會影響鉻鐵礦與脈石的表面電荷和藥劑吸附行為。鉻鐵礦浮選通常在弱酸性至中性pH值(5.5-7.0)條件下進行。如果pH值偏離這個范圍,應檢查調整劑(如硫酸或碳酸鈉)的添加量。
抑制劑的作用不容忽視。如果硅酸鹽脈石大量上浮,應增加抑制劑的用量。常見抑制劑包括水玻璃、六偏磷酸鈉等,用量通常為100-500g/噸。
起泡劑用量過多會導致泡沫層過厚、泡沫過于穩定,大量細粒脈石通過機械夾帶進入精礦。此時應適當減少起泡劑用量,或增加清洗水。
六、典型問題案例與解決方案
案例一:新疆某鉻鐵礦選礦廠
該廠采用螺旋溜槽+搖床重選流程,精礦Cr?O?品位長期在36-38%之間,低于42%的要求。流程考查發現:分級溢流中-0.074mm占比僅58%,顯微鏡下連生體含量達12%。問題根源是磨礦細度不足。
解決方案:將一段磨礦的鋼球充填率從40%提至45%,同時增加直徑30mm小球比例。調整后分級溢流細度升至71%,連生體降至5%。精礦品位提升至41.5%,回收率從76%升至83%。
案例二:四川某鉻鐵礦選礦廠
該廠采用強磁選流程,精礦品位39%,要求達到43%以上。檢查發現強磁選機介質盒已連續運行四個月未清洗,介質盒增重明顯,沖洗水壓力偏高。清洗介質盒后,精礦品位升至42.5%。為進一步提升,將場強從1.2T降至1.05T,精礦品位達到44%,回收率下降約3個百分點,但在可接受范圍內。
案例三:內蒙古某鉻鐵礦選礦廠
該廠重選流程中螺旋溜槽截取板長期未調整,操作工為了方便一直采用較寬的截取范圍。取樣發現精礦中混入了大量淺色蛇紋石顆粒。將截取板向內移動8mm后,精礦品位從37%升至41%,但回收率下降5%。隨后在截取板內緣增加一條分割板,分出最內側10%作為精礦,次內側15%作為中礦返回再選,最終精礦品位42.5%,回收率僅下降2%。
七、系統化排查流程
當鉻鐵礦選礦精礦品位達不到要求時,建議按以下順序逐項排查:
第一步:確認取樣和化驗數據準確。重新采樣送第三方實驗室比對,排除化驗誤差。
第二步:做全流程金屬平衡計算。計算各作業的產率、品位和回收率,定位問題作業段。
第三步:檢查磨礦分級系統。測定分級溢流細度和顯微鏡下連生體含量。細度不足則增加磨礦時間或鋼球;過磨則檢查分級效率。
第四步:檢查重選設備操作參數。確認螺旋溜槽截取板位置、搖床傾角、沖程沖次、給礦濃度。
第五步:檢查強磁選設備狀態。確認場強設定值、介質盒清潔度、給礦濃度、沖洗水壓力和流量。
第六步:如果以上均正常,考慮礦石性質變化。送樣做工藝礦物學研究,確認鉻鐵礦嵌布粒度、脈石礦物種類和含量是否有變化。
八、結論與建議
鉻鐵礦選礦精礦品位不達標,絕大多數情況下可以通過系統排查和精準調整解決。磨礦細度和分級效率是最優先的檢查對象,這兩項占問題原因的半數以上。重選設備的精礦截取位置和搖床操作參數是第二大類原因。強磁選設備的場強和介質盒狀態則需要定期維護和校準。
建議每個鉻鐵礦選礦廠建立精礦品位的日常監控體系:每班取樣化驗一次精礦和尾礦品位;每天測定一次分級溢流細度;每周做一次全流程金屬平衡;每月清洗一次強磁選介質盒;每季度請選礦實驗室做一次條件試驗,驗證操作參數是否仍然最優。
如果經過上述調整后精礦品位仍無法達標,則該礦石可能需要改變工藝流程,例如從單一重選改為強磁選-重選聯合,或增加再磨再選環節。在這種情況下,建議委托專業選礦研究機構重新做選礦試驗,確定新的工藝方案。